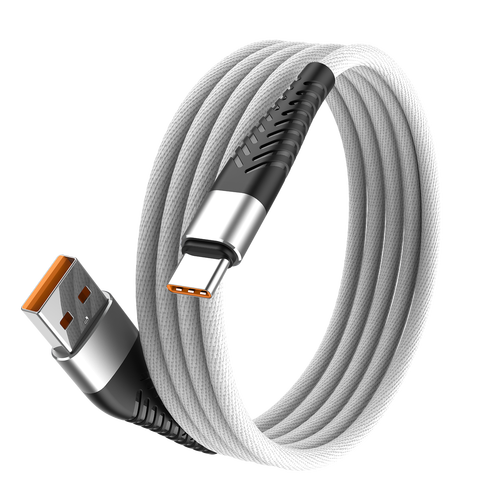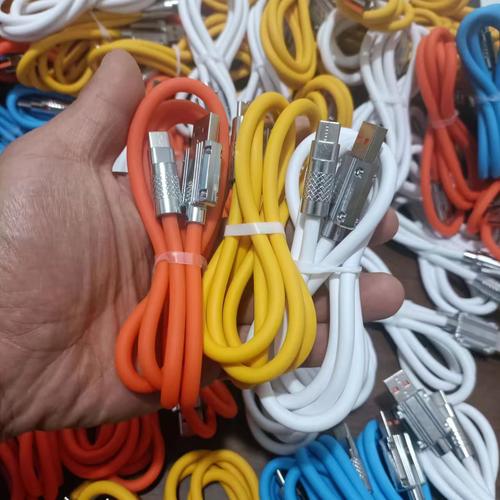
在移动设备高度普及的今天,手机数据线作为高频使用的配件,其耐用性、便携性和充电效率直接影响用户体验。一款兼具可收纳、长度可调节、线身加粗以及快速充电能力的手机数据线,正成为市场关注的热点。本文将从工厂处理的视角,系统解析这类数据线从设计到成品的全流程要点。
一、产品定位与核心设计
可收纳调节加粗快速充电手机数据线的设计目标明确:解决传统数据线易缠绕、长度固定、线材易折断、充电速度慢等痛点。工厂在立项阶段需明确以下核心参数:
- 收纳结构:采用内置卷线盘或磁吸卡扣式收纳设计,使线材可收缩固定,便于随身携带且避免打结。
- 长度调节:通过滑轨或分段卡位结构实现0.3米至1.2米区间内多档调节,满足桌面、床头、车载等不同场景。
- 加粗线身:线径较普通数据线增加30%以上,内部采用多股镀锡铜芯,外层为高密度编织或TPE加厚护套,提升抗拉扯与抗弯折能力。
- 快速充电:支持USB PD、QC等主流快充协议,线芯截面积满足3A至5A大电流传输要求,并配备E-Marker芯片(针对Type-C to Type-C产品)确保功率协商安全。
二、工厂处理关键流程
1. 线材裁切与剥皮
工厂依据订单长度参数,使用自动裁线机将加粗线材定长裁切,误差控制在±2mm以内。随后通过激光或机械剥皮设备去除两端绝缘层,露出铜芯与屏蔽层,剥皮长度需与连接器焊盘尺寸精确匹配。
2. 线芯处理与镀锡
加粗线材内部通常包含电源正负极、数据正负极及屏蔽地线。工厂要求对每根线芯进行绞线整理并浸锡处理,确保焊接时不上锡不良、不虚焊。镀锡温度与时间需按线径设定,避免损伤绝缘层。
3. 连接器焊接与注塑
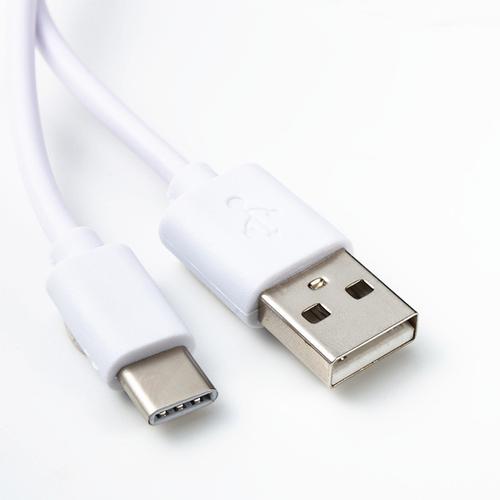
连接器(Type-C、Lightning、Micro-USB等)与线芯采用自动焊锡机焊接,焊点需通过拉力测试和导通测试。随后进行内模注塑,采用阻燃TPE材料包裹焊点区域,形成抗弯折的应力消除结构——这是加粗数据线耐用性的关键工序。
4. 收纳与调节机构装配
收纳卷盘或滑轨卡扣部件为独立注塑件,工厂在装配线上将线材穿入机构并完成限位固定,测试收纳顺畅度与长度调节锁定可靠性。重点检测反复拉伸500次后卡扣是否松脱、卷线回弹是否正常。
5. 外被编织与护套处理
加粗线身的外层编织采用高密度尼龙或涤纶丝,编织角度与密度需均匀一致,兼顾耐磨与柔韧。部分产品采用TPE加厚护套挤出工艺,工厂需控制挤出温度与冷却速度,防止护套偏心或表面粗糙。
6. 快充性能测试
成品下線前,工厂需使用快充测试仪逐条验证:在线材满载5A电流条件下,压降不超过0.5V;与支持PD/QC协议的充电器及手机对接时,能正常触发快充档位;E-Marker芯片识别正常(如适用)。同时进行1000次插拔寿命测试与摇摆测试,确保连接器与线材连接可靠。
三、质量管控要点
工厂在处理此类数据线时,应建立以下质控节点:
| 工序 | 检测项目 | 标准要求 |
|------|----------|----------|
| 来料检验 | 线材线径、铜芯股数 | 符合图纸公差 |
| 焊接工序 | 焊点拉力、导通电阻 | 拉力≥5N,导通电阻≤0.1Ω |
| 注塑工序 | 内模外观、应力消除结构 | 无缩水、无露线 |
| 机构装配 | 收纳回弹、长度锁定 | 500次循环后功能正常 |
| 成品测试 | 快充触发、压降、插拔 | 5A压降≤0.5V,插拔1000次无损 |
四、工厂生产注意事项
- 加粗线材的柔韧性平衡:线径加粗后易变硬,工厂需在铜芯绞合节距与护套材料硬度之间取平衡,确保产品既结实又便于收纳弯折。
- 快充协议兼容性:不同品牌手机的识别逻辑存在差异,工厂应在批量生产前用多品牌机型完成兼容性验证,避免“挑手机”问题。
- 收纳机构耐久性:卷线或卡扣结构是用户高频操作部位,注塑件的卡扣厚度与材料韧性直接影响寿命,建议选用POM或增强尼龙材料。
- 编织层与护套的结合:编织收尾处需热缩或点胶固定,防止脱丝;护套与连接器接合处应保留适当缓冲段,分散弯折应力。
五、
可收纳调节加粗快速充电手机数据线,是结构设计、材料选型与制造工艺的综合体现。工厂从裁线、焊接、注塑、装配到测试的全流程处理,每一个环节都直接影响产品的耐用性与充电性能。只有在源头把控工序标准、建立可追溯的质检体系,才能让这类兼顾便携与性能的数据线真正经得起市场与用户的长期检验。